

DC toveis pumpekraftenhet
Katt:DC-serien hydraulisk kraftenhet
Denne toveis DC-pumpekraftenheten vedtar en integrert design av flere komponenter som en toveis girpumpe, en permanentmagnet DC-motor, en senterblo...
Se detaljerA hydraulisk klemme er en arbeidsholdeenhet som bruker trykksatt hydraulikkvæske for å skape og holde klemkraft på et arbeidsstykke. I CNC-maskinering og andre produksjonsprosesser holder hydrauliske klemmer delene stivt på plass under fresing, boring, dreiing og sliping, slik at dimensjonsnøyaktighet og overflatefinish forblir konsistent på tvers av hvert stykke i en produksjonskjøring.
Et typisk hydraulisk klemsystem har tre kjerneelementer: a hydraulisk kraftenhet som produserer trykksatt oljestrøm, klemsylindere eller aktuatorer som konverterer det trykket til mekanisk holdekraft, og en kontrollkrets med ventiler, slanger og fittings som styrer klemhastighet, trykk og timing.
Produsenter velger hydrauliske klemmer primært for repeterbarhet . En manuell skrustikke avhenger av operatørens styrke og følelse; en hydraulisk klemme påfører en identisk kraft på hver syklus, og fjerner en av de hyppigste årsakene til maskineringsvariasjoner. Hydrauliske klemmer leverer også langt høyere kraft i et kompakt fotavtrykk, og det er derfor de er standardutstyr på moderne maskineringssentre, overføringslinjer og fleksible produksjonssystemer.
Arbeidsprinsippet er enkelt. En elektrisk motor driver en hydraulisk pumpe, vanligvis en tannhjulspumpe, som trekker olje fra et reservoar og skyver den gjennom en retningsreguleringsventil mot klemsylinderen. Når olje kommer inn i trykkporten, strekker stempelet seg ut og beveger svingarmen eller klemblokken ned på arbeidsstykket. Når retningsventilen skifter, går oljen tilbake til tanken og klemmen åpnes.
De fleste klemkretser for maskinverktøy bruker dobbeltvirkende sylindre , som krever trykk for å klemme og trykk for å frigjøres. Enkeltvirkende versjoner bruker en fjærretur og trenger trykk i bare én retning, noe som gjør dem enklere, men tregere. Klemkraften er lik hydraulisk trykk multiplisert med det effektive stempelarealet. En sylinder på 63 mm ved 100 bar, for eksempel, produserer ca. 31 kN før noe spakforhold brukes.
Ett punkt blir ofte misforstått: klemkroppen bestemmer ikke klemkraften. Kraftenheten og trykkavlastningsventilinnstillingen gjør det. Derfor er det like viktig å velge kraftenhet som å velge selve klemmen. For å forstå hvordan trykk-, strømnings- og retningsventiler virker sammen inne i en krets, se gjennom arbeidsprinsippet for hydrauliske systemer forklart i våre bransjenyheter.
 Hydraulisk klemmekraftenhet for verktøymaskiner Denne kompakte kraftenheten opprettholder stabilt klemtrykk med en hydraulisk lås, har en energibesparende intermitterende motor, og tilbyr motor- og spenningsalternativer for fleksibel maskinverktøyintegrasjon. Se produkt →
Hydrauliske klemmer kommer i flere mekaniske konfigurasjoner, hver designet for en spesifikk arbeidsholdergeometri. De vanligste typene som finnes på verktøymaskiner og inventar er beskrevet nedenfor.
En svingklemme roterer armen i posisjon over arbeidsstykket og beveger seg deretter vertikalt ned for å klemme. Svingvinkelen er vanligvis 30, 45 eller 90 grader. Svingklemmer er det mest populære valget for toppklemming fordi de lar lasteområdet være helt åpent. Tilgjengelig kraft varierer vanligvis fra 5 kN til 50 kN .
Disse lavprofilklemmene trekker delen ned i en vinkel. De er nyttige i kompakte armaturer der slaglengden er begrenset. Klemkraften overføres gjennom en lenkemekanisme, som også genererer en horisontal nedholdingseffekt som hindrer delen i å løfte seg under kraftige kutt.
Kantklemmer nærmer seg arbeidsstykket fra siden, og etterlater hele toppflaten fri for verktøytilgang. Mange hydrauliske kantklemmer kombinerer et horisontalt trykk med en vertikal nedtrekk, noe som er avgjørende for tynne eller forvrengningsutsatte deler som aluminiumshus og dekkplater.
Disse klemmene utvider seg utover fra innsiden av en boring eller en maskinert funksjon. De er ideelle for tannhjul, hylser og støpegods som må være plassert på en indre diameter. Den radielle ekspansjonen sentrerer delen og fordeler klemkraften jevnt rundt omkretsen, noe som reduserer forvrengning på tynnveggede komponenter.
Selvsentrerende eller fastkjevede skruer med hydraulisk aktivering er vanlig på palletiserte maskineringssystemer fordi de kan frigjøres og klemmes igjen automatisk uten operatørintervensjon. En hydraulisk skrustikke leverer vanligvis 10 kN til 60 kN av klemkraft og er bygget for gjentatte sykluser med høy gjennomstrømning.
| Klemmetype | Typisk kraftområde | Beste applikasjon |
|---|---|---|
| Svingklemme | 5-50 kN | Toppfeste på maskinsentre og gravsteiner |
| Blokk- og lenkeklemme | 3-30 kN | Lavprofilarmaturer med begrenset slaglengde |
| Kantklemme | 2-25 kN | Sideklemming med uhindret verktøytilgang |
| Utvidelseshylse og dor | 10-80 kN | Innvendig boreklemming for tannhjul, hylser og støpegods |
| Hydraulisk skrustikke | 10-60 kN | Palletiserte systemer og selvsentrerende arbeidsholding |
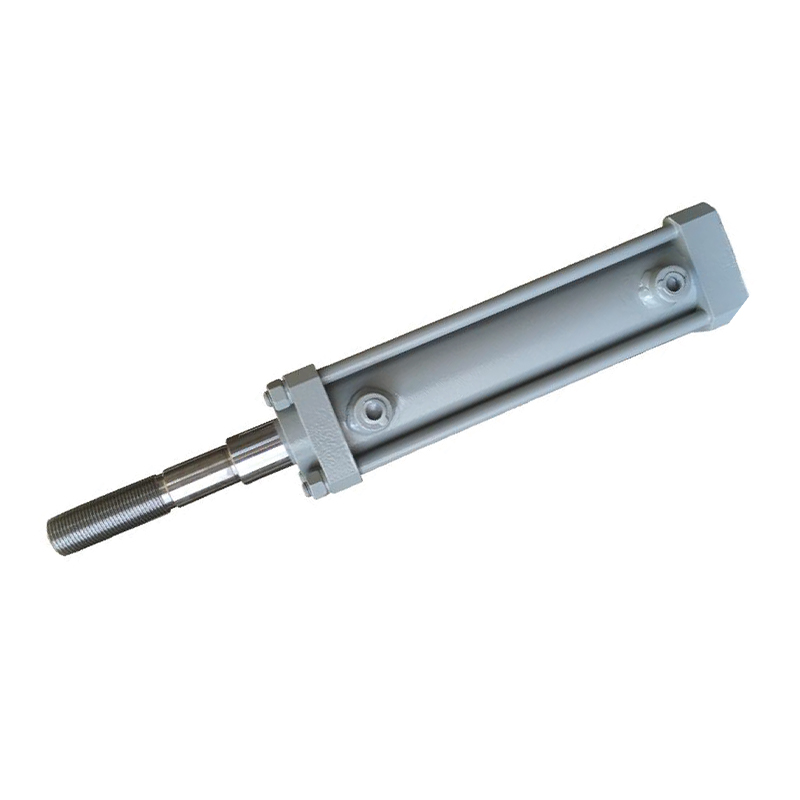 Hydraulisk sylinder for fastspenning og aktivering En allsidig aktuator som konverterer hydraulisk energi til lineær bevegelse, bygget med materialer med høy styrke og presisjonstetning for pålitelig fastspenning og posisjonering i krevende verktøymaskiner. Se produkt →
En hydraulisk klemme er bare så god som tallene bak den. Når du sammenligner produkter, kontroller følgende parametere mot skjærebelastninger, armaturets layout og syklustidsmål.
| Spesifikasjon | Typisk rekkevidde | Hvorfor det betyr noe |
|---|---|---|
| Klemkraft | 2-80 kN | Bestemmer om delen forblir stiv under skjærebelastning |
| Stempelslag | 5-50 mm | Lengre slag forenkler lasting av deler i dype armaturer |
| Driftstrykk | 70, 140 eller 210 bar | Høyere trykk tillater mindre sylindre for samme kraft |
| Pumpestrømningshastighet | 1-20 l/min | Styrer klemmen åpne-lukke hastighet og total syklustid |
| Repeterbarhet | ±0,01 til ±0,05 mm | Påvirker konsistens i flerdelte eller palleterte prosesser |
| Slipp trykket | Spesifisert for dobbeltvirkende modeller | Sikrer pålitelig avspenning på hver syklus |
Hver klemmeteknologi har en plass på butikkgulvet. Sammenligningen nedenfor viser hvorfor hydrauliske klemmer dominerer i bearbeidingsmiljøer med høy kraft og høy nøyaktighet.
| Kriterier | Hydraulisk | Pneumatisk | Mekanisk |
|---|---|---|---|
| Krafttetthet | Høy; kompakte sylindre produserer 20-50 kN | Lav; sylindre blir store over 5 kN | Middels; begrenset av operatørstyrke |
| Hastighet og kontroll | Jevn, justerbar hastighet og kraft | Rask, men kraften varierer med lufttrykket | Manuell; avhengig av operatørteknikk |
| Repeterbarhet | Utmerket; identisk kraft hver syklus | Bra; påvirket av luftkompresibilitet | Dårlig; operatøravhengig |
| Systemfotavtrykk | Pumpe, reservoar, ventiler, slanger | Kompressor, FRL, ventiler | Ingen |
| Støynivå | Moderat | Høy | Lavt |
| Kostnadsprofil | Høyer initial, lower long-term per-part cost | Lavt initial, higher energy cost | Lavtest initial, highest labor cost |
Hydrauliske klemmer er ikke begrenset til én vertikal. De vises uansett hvor skjærekreftene er høye, toleransene er små eller syklustidene må være korte. De vanligste sektorene inkluderer:
Kraftenheten er hjertet i klemsystemet. Den setter trykket, tilfører strømmen og bestemmer hvor raskt klemmene dine beveger seg. Følg disse valgtrinnene:
For maskiner med flere klemsoner eller ekstra hydrauliske funksjoner kan en større hydraulikkstasjon med flere kretser passe bedre. Bla gjennom Katalog for hydrauliske kraftenheter i AC-serien for å sammenligne trykk, strømning og reservoarkonfigurasjoner.
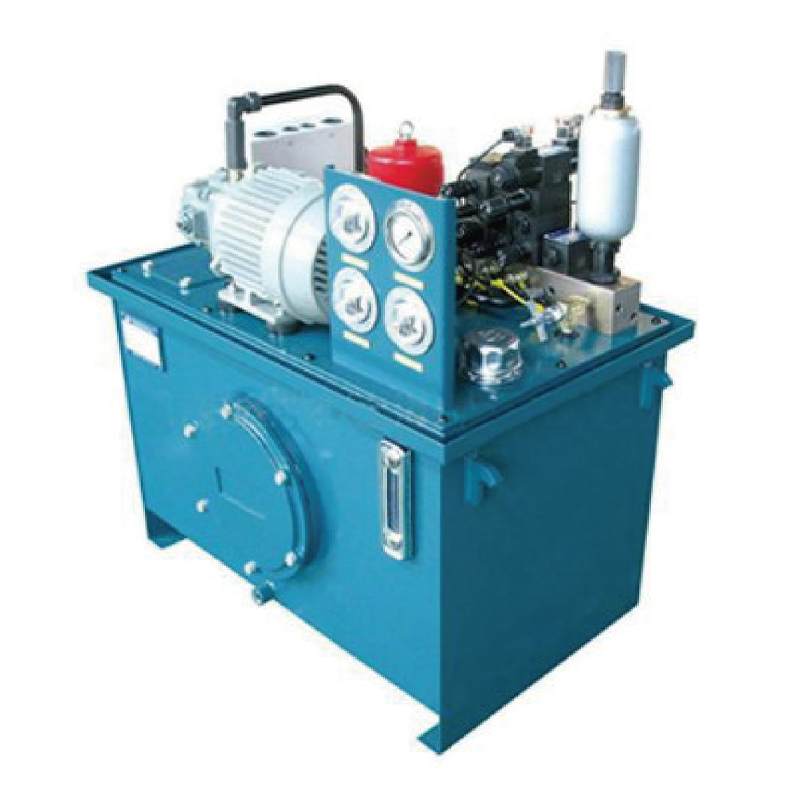 Hydraulisk Station for Multi-Circuit Systems Denne stasjonen fungerer som krafthjertet i hydrauliske systemer, og integrerer pumpe, motor, tank og kontrollventiler, og tilbyr tilpasset trykk og flyt for stabil drift på tvers av industrielt utstyr. Se produkt →
Et hydraulisk klemsystem vil fungere i årevis med liten oppmerksomhet, men bare hvis det er installert rent og kontrolleres regelmessig. Bruk disse fremgangsmåtene som utgangspunkt:
Selv godt utformede klemsystemer utvikler problemer over tid. Tabellen nedenfor dekker feilene maskinverksteder møter oftest.
| Symptom | Sannsynlig årsak | Korrigerende handling |
|---|---|---|
| Klemkraft drops during machining | Intern lekkasje forbi stempeltetningen; slitt avlastningsventil | Bytt tetninger; tilbakestill eller bytt ut overtrykksventilen |
| Klemmen åpner seg sakte | Flowkontroll satt for lavt; pumpeeffekt redusert | Øk flyten; sjekk pumpen for slitasje |
| Olje lekker rundt sylinderstangen | Skadet stangtetning; skåret stangoverflate | Skift ut stangtetningen; polere eller bytte ut stangen |
| Systemet går varmt | Lavt oil level; wrong viscosity; relief set too high | Fyll på olje; bruk den anbefalte karakteren; tilbakestill avlastningstrykket |
| Klem skravler eller vibrerer | Luft fanget i kretsen; trykket satt for lavt | Tør luften ut; øke trykket til spesifisert nivå |
Kostnad er vanligvis det første spørsmålet fra anleggsledere, og det ærlige svaret er at det avhenger av antall klemmer, kompleksiteten til armaturet og kraftenhetens kapasitet. Som illustrativ planleggingsfigur, en to-stasjons armatur med fire svingklemmer og en maskinverktøy hydraulisk klemmekraftenhet faller vanligvis i intervallet USD 4000 til 9000 inkludert slanger og en manifold. En manuell armatur med samme antall stasjoner kan koste USD 1500 til 3000.
Tilbakebetalingsberegningen endrer bildet. Hvis manuell fastspenning tar 2 minutter per del og hydraulisk fastspenning reduserer dette til 15 sekunder, sparer en 50-delers daglig produksjonskjøring omtrent 1,5 timer per dag. Med en butikkpris på USD 50 per time, utgjør det omtrent USD 18 000 per år, noe som betyr at den ekstra initialinvesteringen ofte betales tilbake på under seks måneder. Disse tallene er planleggingsestimater basert på typiske mellomstore maskinverksteder og bør justeres for dine faktiske arbeidskostnader og produksjonsvolum.
Energikostnaden er liten. En kraftenhet på 2,2 kW som opererer i totalt ett minutt per del bruker omtrent 0,037 kWh per del. Ved standard industrielle strømpriser er energikostnaden per del bare en brøkdel av en cent, noe som gjør driftskostnaden nesten ubetydelig sammenlignet med arbeidsbesparelser.
En hydraulisk klemme holder arbeidsstykker sikkert under bearbeiding. Den konverterer hydraulisk trykk til mekanisk klemkraft, og gir høy repeterbarhet og kraftnivåer som er vanskelige å oppnå med manuelle eller pneumatiske klemmer. Typiske bruksområder inkluderer CNC-freser, dreiebenker, kverner, overføringslinjer og fleksible produksjonsceller.
En praktisk regel er å dimensjonere klemkraften til to til tre ganger den maksimale forventede kuttekraften. Beregn skjærekraften fra materialtype, skjæredybde, matehastighet og spindelkraft, og legg til en sikkerhetsmargin. For en typisk aluminiumsmaskinering med 5 kN skjærekraft, planlegg for 10-15 kN klemkraft per klemposisjon.
De fleste hydrauliske klemmer er klassifisert for 70 til 210 bar. I maskinverktøy er 100-140 bar det vanligste området fordi det balanserer sylinderstørrelse, tetningslevetid og varmeutvikling. Sett alltid trykkavlastningsventilen under maksimumsverdien for den lavest klassifiserte komponenten i kretsen.
Velg dobbeltvirkende klemmer når automatisering krever positiv avspenning på hver syklus. Velg enkeltvirkende fjær-retur-klemmer når feilsikker fastspenning foretrekkes, for eksempel, slik at arbeidsstykket forblir fastklemt hvis hydraulisk trykk faller uventet.
ISO VG 32 anti-slitasje hydraulikkolje er standardvalget for innendørs maskinverkstedmiljøer. Bruk ISO VG 46 for varmere omgivelsestemperaturer eller tung kontinuerlig drift. Uansett hvilken klasse du velger, opprettholde oljerenshetsnivået anbefalt av komponentprodusenten, typisk ISO 4406 klasse 20/18/15 eller bedre.
Kontroller oljenivå, lekkasjer og trykkinnstillinger månedlig. Skift olje og returfilter hver 2000 til 3000 driftstime, eller tidligere hvis oljeanalyse viser forurensning. Test klemkraften med en lastcelle årlig for å fange opp indre slitasje før det forårsaker kvalitetsproblemer.
Hydrauliske klemmer er fortsatt den mest pålitelige måten å oppnå høy, repeterbar klemkraft ved metallskjæring. Nøkkelen til en vellykket installasjon er ikke bare selve klemmen, men hele systemet: riktig klemmekonfigurasjon, riktig driftstrykk, en riktig størrelse kraftenhet og en disiplinert vedlikeholdsrutine. Begynn med å definere skjærebelastningene og syklustidsmålene, og arbeid deretter bakover til sylinderboringen, pumpestrømmen og reservoarkapasiteten. Den tilnærmingen vil gi deg et klemsystem som går forutsigbart i årevis og beskytter kvaliteten på hver del som krysser maskinene dine. Hvis du planlegger et nytt armatur eller oppgraderer en eksisterende linje, se vår hydraulisk kraftenhet product range for å finne trykk- og strømningskonfigurasjonen som samsvarer med arbeidsbehovene dine.
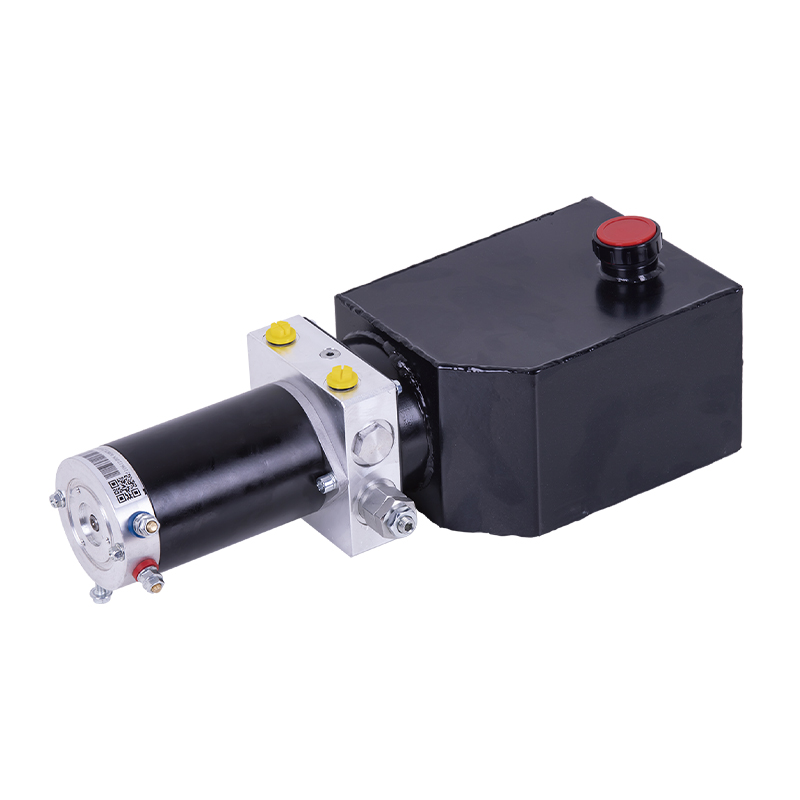
Denne toveis DC-pumpekraftenheten vedtar en integrert design av flere komponenter som en toveis girpumpe, en permanentmagnet DC-motor, en senterblo...
Se detaljer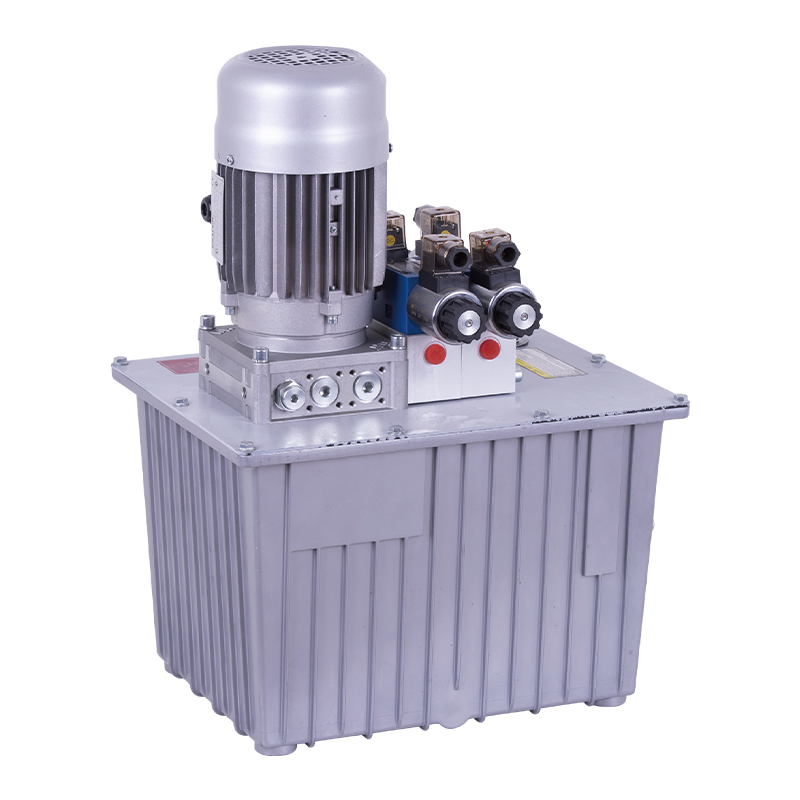
Denne hydrauliske kraftenheten er spesielt designet for et dobbeltvirkende oljesylindersystem, som er integrert av en høytrykksgirpumpe, en AC-moto...
Se detaljer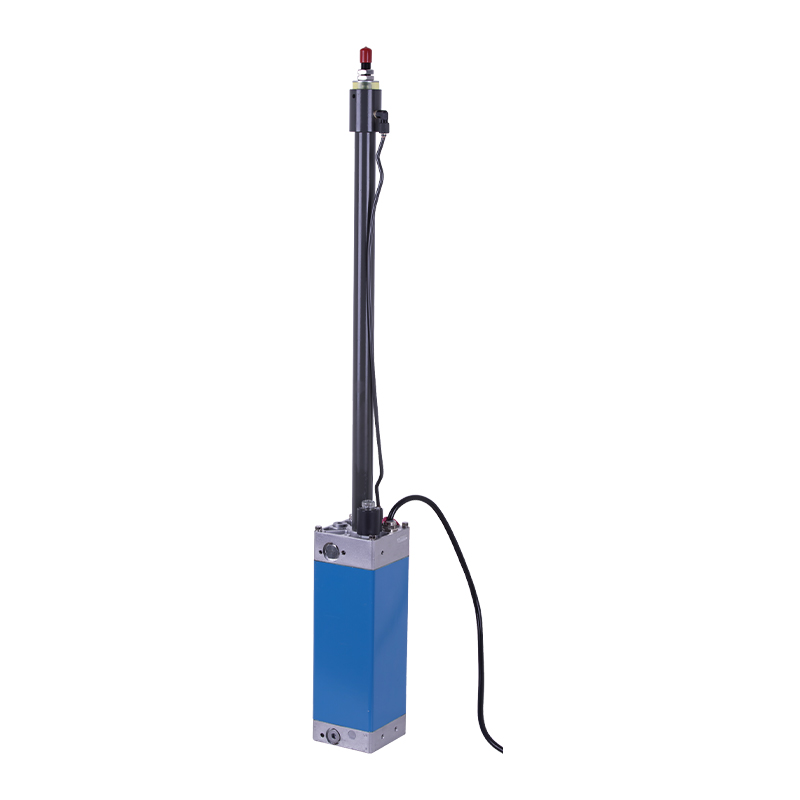
Den hydrauliske kraftenheten er spesialdesignet for den integrerte hydrauliske løftesøylen, som er integrert av en toveis tannhjulspumpe, en ventil...
Se detaljer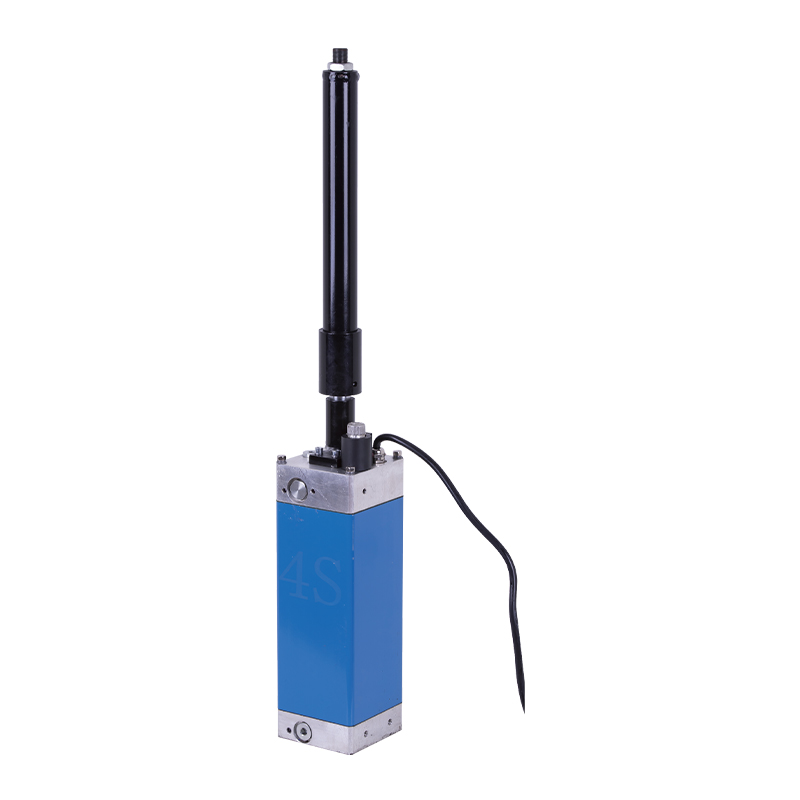
Den hydrauliske kraftenheten er spesialdesignet for den integrerte, grunne nedgravde hydrauliske løftesøylen, den integrerer en toveis girpumpe, ve...
Se detaljer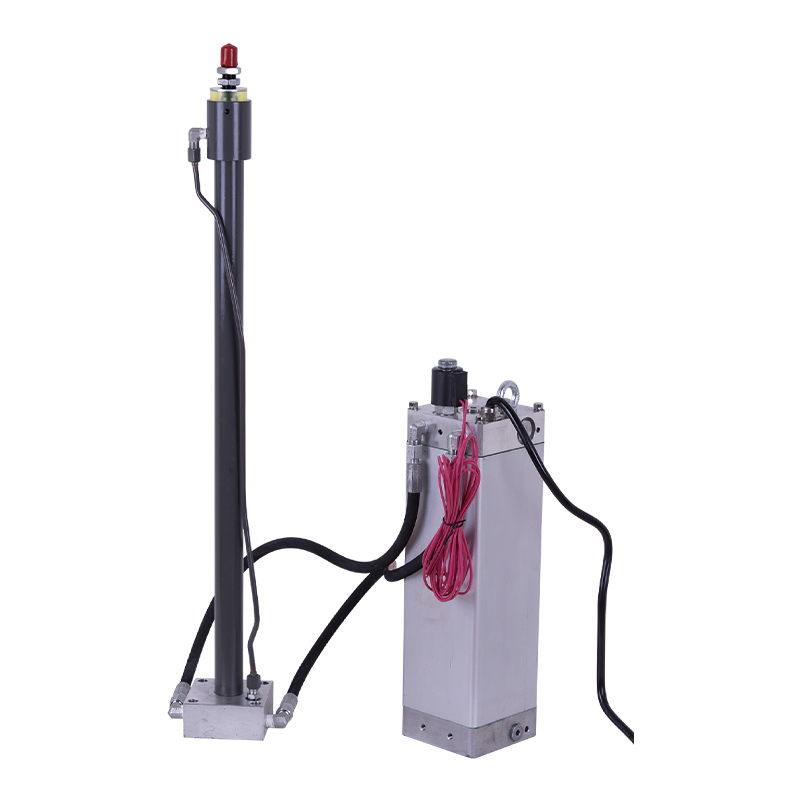
Denne hydrauliske kraftenheten er spesialdesignet for en delt hydraulisk løftesøyle, den integrerer en toveis girpumpe, vekselstrøm oljenedsenket m...
Se detaljer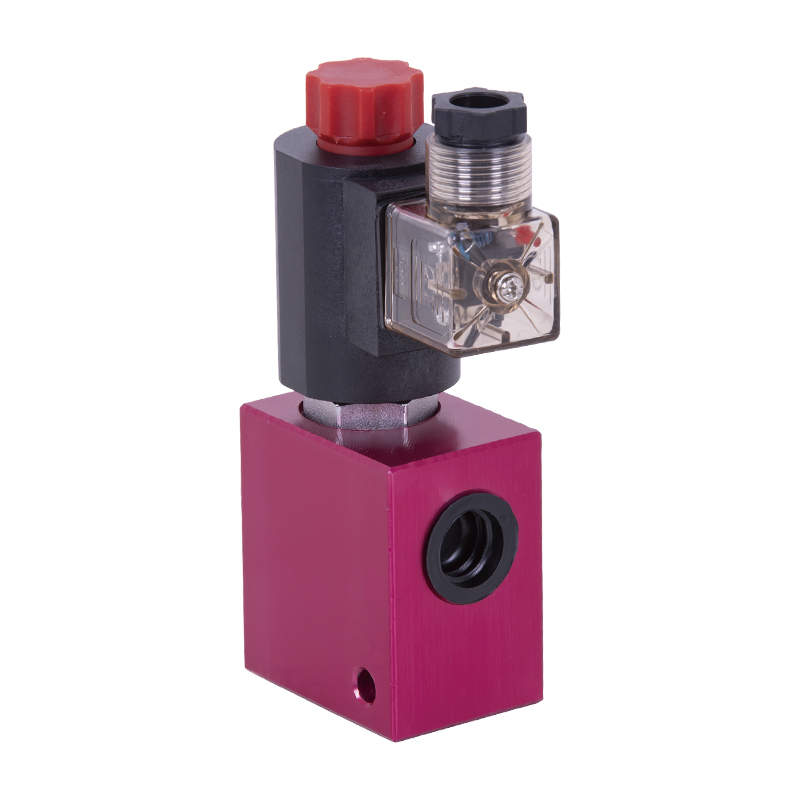
V3068 hydraulisk ventilgruppe er en elektrisk tilbakeslagsventilgruppe designet for hydrauliske systemer. Det brukes hovedsakelig for å forhindre t...
Se detaljer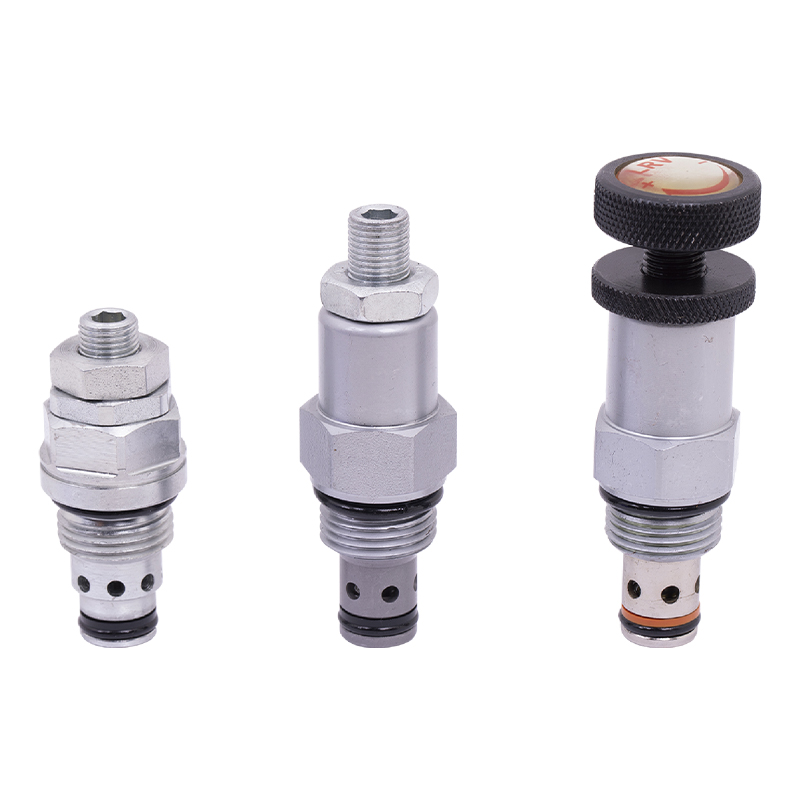
Avlastningsventilen er kjernekomponenten for å kontrollere trykket i det hydrauliske systemet. Det kan opprettholde stabiliteten til systemtrykket ...
Se detaljer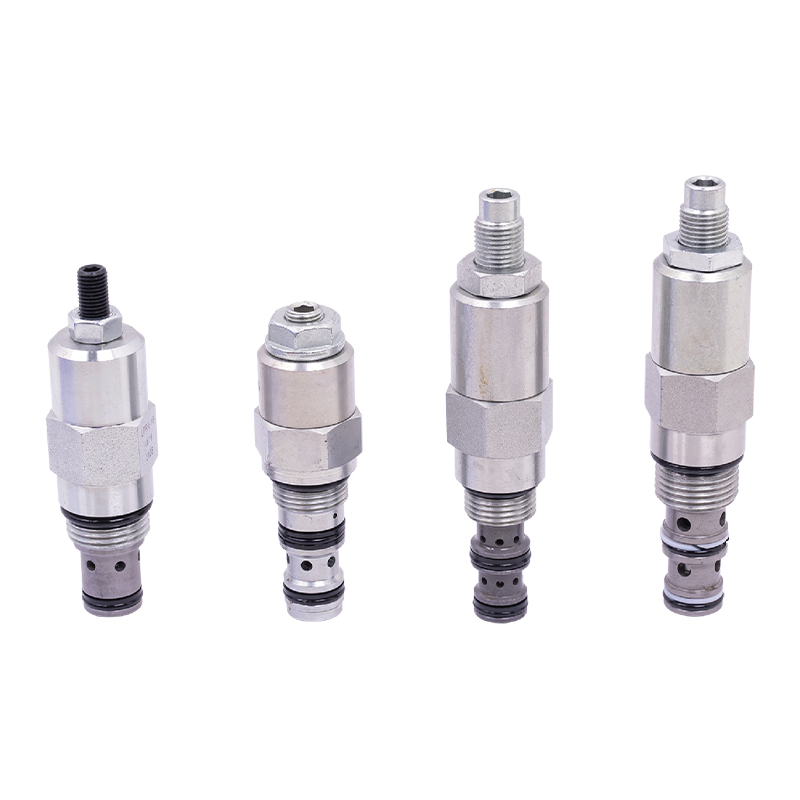
Reguleringsventilen er en nøkkelenhet som brukes i industrielle kontrollsystemer for å justere parametere som væskestrøm, trykk og temperatur. Den ...
Se detaljer
Den hydrauliske magnetventilen er en nøkkelkomponent i det hydrauliske systemet som kontrollerer åpning og lukking eller reversering av hydraulikko...
Se detaljer
Proporsjonal ventil er en nøkkelkomponent for å realisere kontinuerlig og presis kontroll av strømning eller trykk i hydraulikksystemet. Den kan ju...
Se detaljer
No. 12 Tongji Road, Simen Town, Yuyao City

+86-0574-62130352
+86-18905846028

+86-0574-62130353

Copyright© Ningbo Panic Hydraulic Technology Co., Ltd. Alle rettigheter forbeholdt.